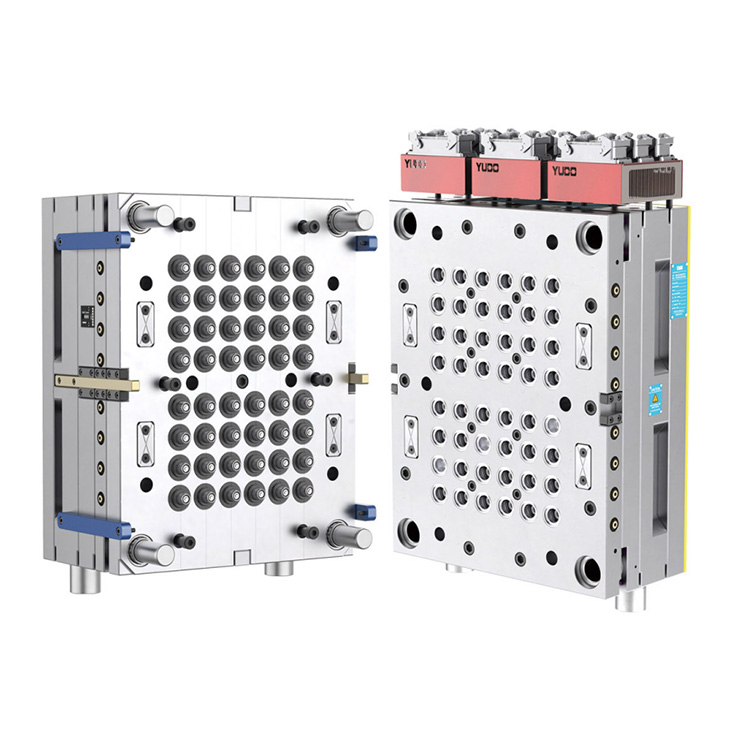
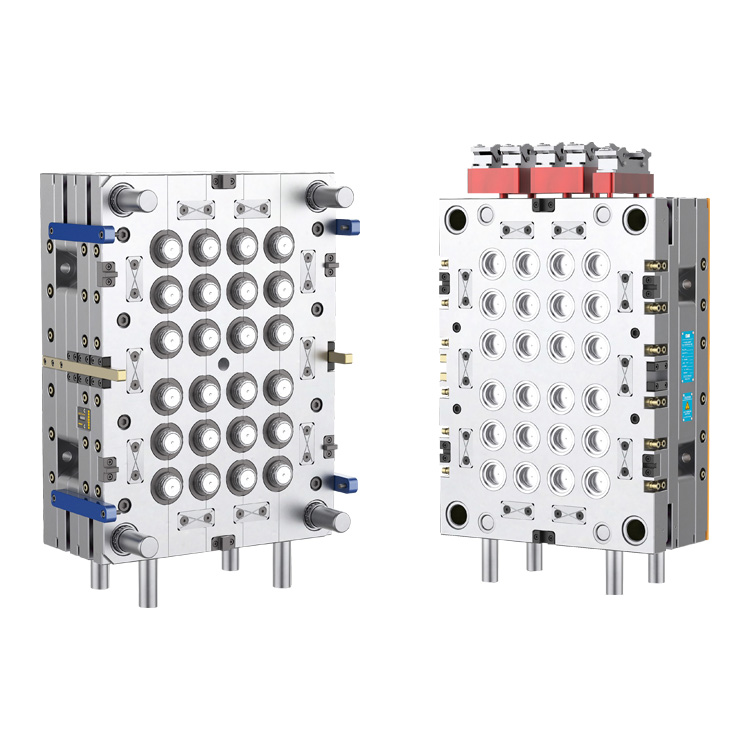
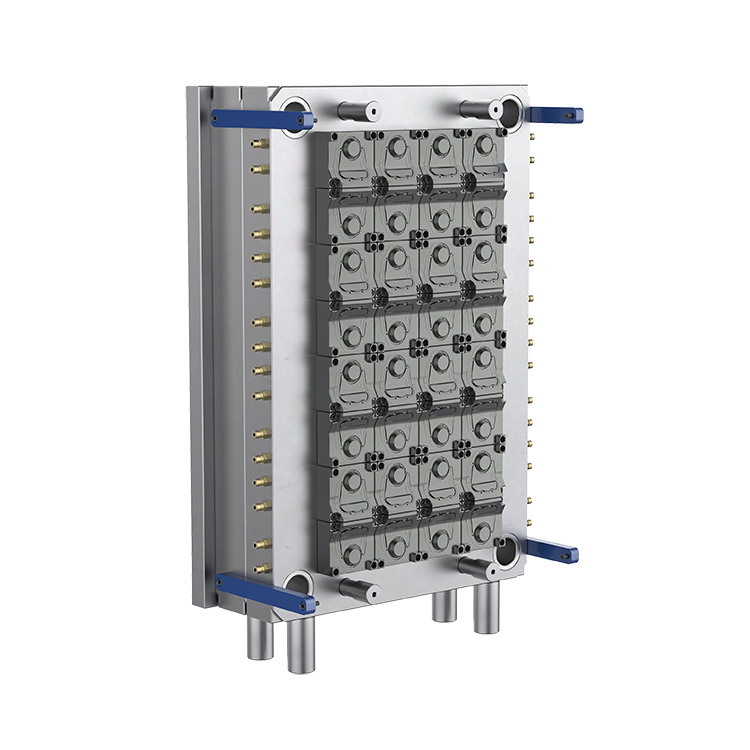
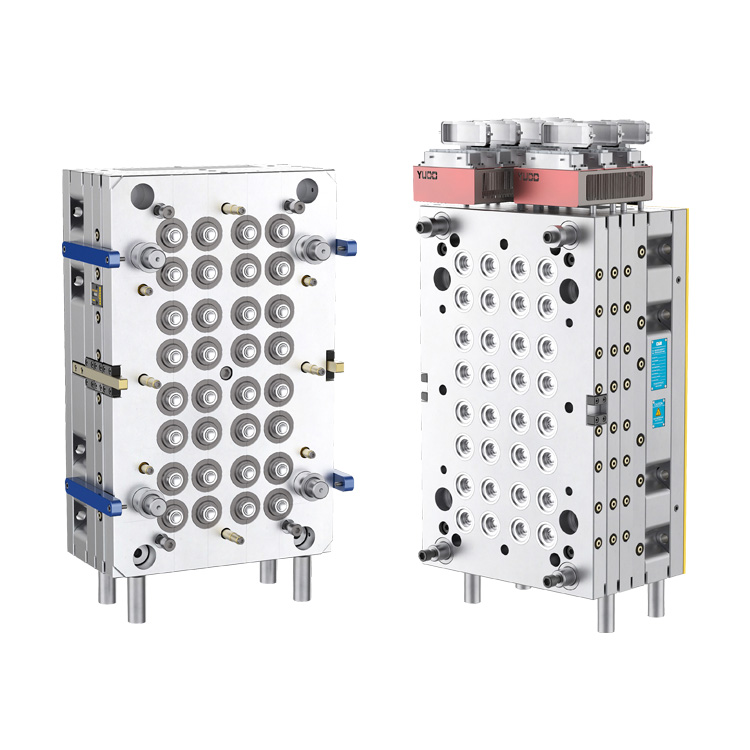
Делонг, китайський виробник форм для лиття під тиском із понад 30-річним досвідом у галузі, надає прецизійні інструменти для виробництва великої кількості пластикової упаковки. The96-Cavitation 29 25 Neck Pet преформ Преформа з воротами голчастого клапанарозроблений для вимогливого виробництва ПЕТ преформ, поєднуючи компонування з великою порожниною, контрольовану систему гарячого каналу та сумісність з автоматизованим виробничим обладнанням для забезпечення постійного виробництва для упаковки напоїв, харчових продуктів і щоденних хімічних речовин.
Високоефективна ПЕТ преформа безпосередньо впливає на ефективність виробництва, постійність розмірів, використання матеріалу та якість пляшок. Конфігурація з 96 порожнинами дозволяє виробникам виробляти декілька преформ у кожному циклі впорскування, тоді як система гарячого каналу із затвором голчастого клапана допомагає контролювати подачу розплаву через окремі затвори. Для виробників, які використовують сумісні машини для лиття під тиском Nestal і роботизовану автоматизацію з п’ятьма станціями, правильна конструкція прес-форми може підтримувати стабільне, повторюване виробництво. У цій статті пояснюються принципи роботи прес-форми, вибір ключових матеріалів, технічні переваги, критерії вибору, вимоги до обслуговування та практичні міркування щодо оцінки інвестування преформ ПЕТ з великою порожниною.
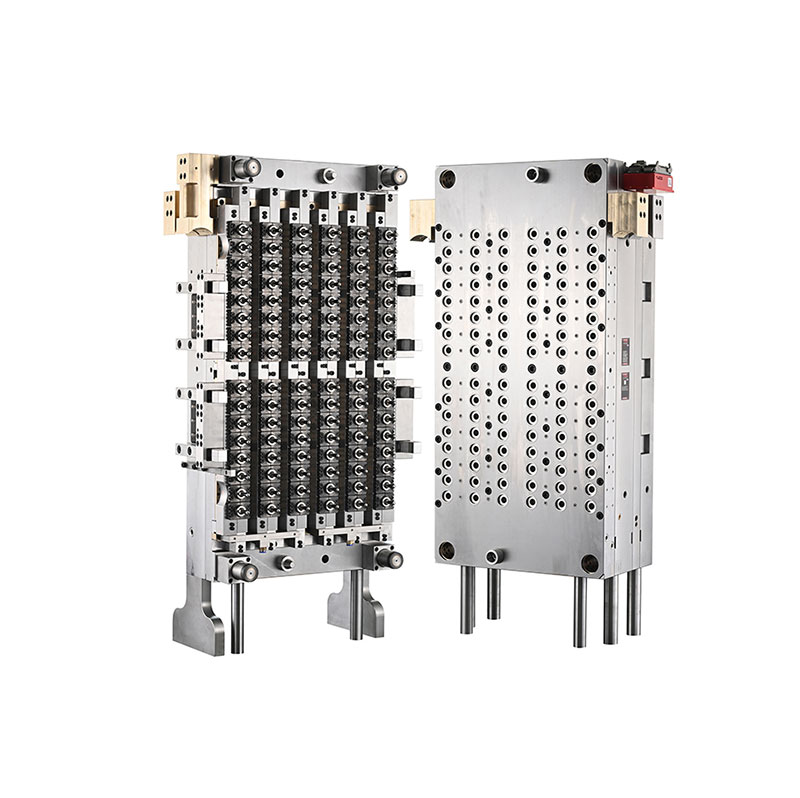
ПЕТ-преформи — це компоненти, виготовлені під тиском, які згодом повторно нагрівають і формують роздуванням у пляшки чи інші контейнери. Їхні розміри, розподіл матеріалу, геометрія горловини та стан поверхні впливають на характеристики готової упаковки.
Форма з 96 порожнинами містить 96 окремих позицій порожнин, що дозволяє правильно налаштованій системі лиття під тиском формувати до 96 преформ за один повний цикл формування. Таке розташування особливо підходить для виробників, яким потрібна значна виробнича потужність, не покладаючись на численні окремі формувальні машини.
Специфікація горловини 29/25 визначає запланований дизайн шиї. Перед замовленням покупці повинні підтвердити точний профіль різьби, розміри ущільнення, сумісність закривання та відповідне креслення горловини. Ці деталі визначають, чи відповідатиме готова преформа запланованому процесу роздування кришки та пляшки.
Відповідно до інформації про продукт компанії Daelong, ця прес-форма розроблена для машин для лиття під тиском Nestal, обладнаних системою роботів із п’ятьма станціями. Фактична сумісність має бути підтверджена моделлю машини покупця, розмірами валика, потужністю впорскування та конфігурацією автоматизації.
Під час лиття під тиском з великими порожнинами рівномірний розподіл розплавленого ПЕТ по всіх порожнинах є серйозною інженерною проблемою. Зміни в температурі розплаву, тиску, опорі текучості або продуктивності затвора можуть спричинити відмінності у вазі преформи, зовнішньому вигляді та точності розмірів.
Система гарячого каналу затвора голчастого клапана використовує рухливий штифт клапана для керування відкриттям і закриттям затвора. Система розроблена для управління надходженням розплаву в кожну порожнину та може допомогти створити чистіші зони воріт і більш послідовне заповнення за умови правильного проектування, обслуговування та синхронізації з процесом ін’єкції.
Для цієї моделі Daelong вказує систему гарячого каналу вентиля серії PC-VG. Кінцеві результати залежать від загальної конструкції гарячого каналу, стану штифта клапана, контролю температури, налаштувань впорскування, ефективності охолодження та підготовки ПЕТ-смоли. Покупці повинні вимагати випробування прес-форми та оцінки зразків, щоб перевірити продуктивність за фактичних умов експлуатації.
Вибір матеріалу має важливе значення для ПЕТ преформи з великою порожниною, оскільки окремі компоненти зазнають різних комбінацій тепла, тиску, тертя та повторного механічного руху. Відповідні інструментальні сталі та гарячеканальні матеріали допомагають підтримувати стабільність розмірів, зносостійкість і надійну тривалу роботу.
У наступній таблиці підсумовано матеріали та технічну інформацію, опубліковану Daelong для цієї форми.
| компонент | Зазначений матеріал | Опубліковано твердість | Інженерне призначення |
|---|---|---|---|
| Порожнина і серцевина | Німеччина сталь 2316 | HRC 42–45; прецизійне загартування до HRC 50–54 | Формує геометрію преформи та підтримує зносостійкість |
| Кільце на шию | Німеччина сталь 2316 | HRC 45–50 | Формує обробку горловини та інтерфейс закриття |
| Штифт клапана | Японська сталь SKD51 | HRC 58–60 | Керує відкриттям і закриттям воріт |
| Насадка для гарячої води | Берилієва мідь США | HRC 37 | Підтримує теплообмін у вузлі сопла |
| Колекторна плита | Сталь Н13 | HRC 35–38 | Підтримує конструкцію колектора з гарячим каналом |
| Основна плита | Інструментальна сталь Р20 | HRC 27–32 | Забезпечує структурну підтримку для складання форми |
Примітка. Наведені вище значення твердості відповідають специфікаціям, опублікованим на сторінці продукту. Покупці повинні підтвердити остаточні сертифікати матеріалів, умови термічної обробки, специфікації компонентів та записи перевірок у затвердженій технічній документації.
Делонг також повідомляє про допуски обробки 0,003–0,005 мм, взаємозамінність компонентів до 90 % і концентричність товщини стінки преформи ±0,0075 мм при L = 100 мм. Це важливі пункти технічної оцінки; їхні методи вимірювання, місця перевірки та критерії приймання повинні бути узгоджені до прийняття виробництва.
Основною перевагою конфігурації з 96 порожнинами є її здатність формувати багато преформ у кожному циклі. У поєднанні з ін’єкційною машиною відповідного розміру, збалансованим наповненням, ефективним охолодженням і автоматизованим керуванням ця компоновка може допомогти виробникам збільшити продуктивність, одночасно краще використовуючи виробничу площу.
Однак фактична кількість прийнятних преформ, виготовлених за годину, залежить від тривалості циклу, доступності машини, стабільності процесу, запланованого технічного обслуговування та відсотка бракованих деталей. Тому при плануванні виробництва слід використовувати перевірені дані випробувань, а не лише підрахунок порожнин.
Постійна вага преформи, розмір горловини та товщина стінки є важливими для подальшого формування з розтягуванням. Різниця між порожнинами може призвести до нерівномірного розподілу матеріалу, нестабільної міцності пляшки або збільшення кількості відмов.
Добре сконструйований гарячий канал, точно виготовлені компоненти форми та збалансоване охолодження можуть допомогти зменшити ці коливання. Звичайний відбір проб і ідентифікація порожнин корисні для виявлення проблем до того, як вони вплинуть на велику виробничу партію.
Делонг визначає структуру зі змінними порожнинами як одну з інженерних переваг прес-форми. Змінні компоненти можуть спростити цілеспрямоване технічне обслуговування, оскільки зношену або пошкоджену секцію можна обслуговувати без заміни всієї прес-форми.
Покупці повинні підтвердити фактичний обсяг взаємозамінності, наявність запасних частин, процедури заміни та вимоги до перевірки розмірів. Ці деталі допомагають командам технічного обслуговування оцінити час простою та підготувати відповідні запасні запаси.
Високошвидкісне виготовлення преформи залежить не тільки від продуктивності інжекції. Обладнання для транспортування, охолодження, транспортування, перевірки та видувного обладнання має працювати разом. Сумісність із запланованою системою автоматизації допомагає зменшити ручне оброблення та підтримує більш передбачуваний виробничий процес.
Оздоблення горловини 29/25 і розташування з 96 порожнинами роблять цей тип прес-форм актуальним для пакувальних операцій, які потребують значних обсягів ПЕТ преформ. Придатність готової пляшки залежить від конструкції горловини, ваги преформи, сорту смоли, геометрії пляшки та передбачуваних умов наповнення.
Не кожна обробка горлечка 29/25 є взаємозамінною з будь-якою кришкою пляшки або лінією наповнення. Виробники повинні перевірити креслення закриття, елементи, що захищають від несанкціонованого доступу, вимоги до герметизації та застосовні стандарти упаковки, перш ніж приступити до розробки форми.
Вибір прес-форми з високим вмістом порожнин вимагає перевірки всієї виробничої системи, а не порівняння лише кількості порожнин або закупівельних цін. Технічно відповідна форма повинна відповідати машині, смолі, дизайну пляшки, виробничій меті та ресурсам технічного обслуговування, доступним на заводі.
Щоб отримати додаткові відомості про продукт, перегляньте 96-порожнисту 29/25 горловину ПЕТ-форму Daelong з шибером голчастого клапана та більш широкий асортимент рішень для ПЕТ-форми.
Навіть прецизійно сконструйована прес-форма потребує регулярного обслуговування, щоб підтримувати постійну продуктивність. У системі з 96 порожнинами невелика проблема, яка зачіпає кілька порожнин, може спричинити значну кількість дефектних деталей, якщо вона залишається непоміченою.
Профілактичне технічне обслуговування може скоротити непередбачені простої та зробити заміну компонентів більш передбачуваною. Відповідний інтервал технічного обслуговування повинен базуватися на умовах виробництва, якості смоли, робочих годинах, результатах перевірки та рекомендаціях виробника.
Преформа для преформ ПЕТ із 96 порожнинами містить 96 порожнин для формування та може виготовити до 96 преформ за повний цикл ін’єкції, якщо всі порожнини працюють належним чином. Фактичний обсяг виробництва залежить від тривалості циклу, продуктивності машини та рівня приймання продукції.
Позначення 29/25 визначає заплановану конфігурацію шиї. Точні розміри та межу кришки слід підтвердити за допомогою затвердженого технічного креслення, щоб забезпечити сумісність із вибраною кришкою та дизайном пляшки.
Система затворів голчастого клапана контролює надходження розплаву через рухливі штифти клапана. За допомогою відповідних параметрів конструкції та процесу він може покращити консистенцію затвора, підтримувати контрольоване заповнення та зменшити певні дефекти, пов’язані з затвором, під час лиття під тиском у великих обсягах.
Делонг вказує на сумісність із машинами для лиття під тиском Nestal, оснащеними системою роботи з п’ятьма станціями. Перед замовленням слід підтвердити точну модель машини та вимоги до інтерфейсу, включаючи силу затиску, потужність ін’єкції, розміри валика та деталі автоматизації.
Опубліковані специфікації включають німецьку сталь 2316 для порожнини, сердечника та горловини; японська сталь SKD51 для штифта клапана; берилієва мідь для сопла гарячої води; сталь Н13 для плити колектора; та інструментальна сталь P20 для опорної плити. Остаточні вимоги до матеріалу та твердості мають бути підтверджені в специфікації закупівлі.
Виробники повинні підтримувати збалансовану температуру гарячого каната, відповідні параметри впорскування, ефективне охолодження та чисті поверхні формування. Регулярний відбір проб із порожнини за порожниною та профілактичне технічне обслуговування допомагають виявити відхилення до того, як вони спричинять масову відмову.
Надайте креслення горловини, вагу та розміри преформи, передбачуване застосування пляшки, модель машини для ін’єкцій, ціль виробництва, специфікації смоли, вимоги до автоматизації та бажаний графік доставки. Ці деталі допомагають виробнику оцінити сумісність і підготувати точнішу пропозицію.
Форма для преформ ПЕТ із 96 порожнинами та системою затворів з голчастим клапаном може стати цінною інвестицією для виробників упаковки, яким потрібна висока виробнича потужність, повторювана якість преформи та сумісність з автоматизованими операціями лиття під тиском. Його довгострокова цінність залежить від точного проектування, відповідних матеріалів, збалансованого наповнення та охолодження, надійної інтеграції в машину та дисциплінованого обслуговування.
Делонг поєднує свій досвід у виробництві прес-форм для лиття під тиском із дизайном продукту, призначеного для виробництва ПЕТ преформ у великих обсягах. Перш ніж прийняти рішення про покупку, виробники повинні оцінити технічні креслення, підтвердити сумісність машини та встановити чіткі критерії прийнятності для випробувань форм і остаточної доставки.
Шукаєте надійне рішення для преформ ПЕТ для вашої виробничої лінії? Зверніться до Делонгщоб обговорити ваші специфікації горловини 29/25, дизайн преформи, конфігурацію машини та вимоги до випуску. Відвідайте сторінку продукту або зв’яжіться з нами, щоб отримати технічну інформацію та цінову пропозицію відповідно до ваших виробничих потреб.